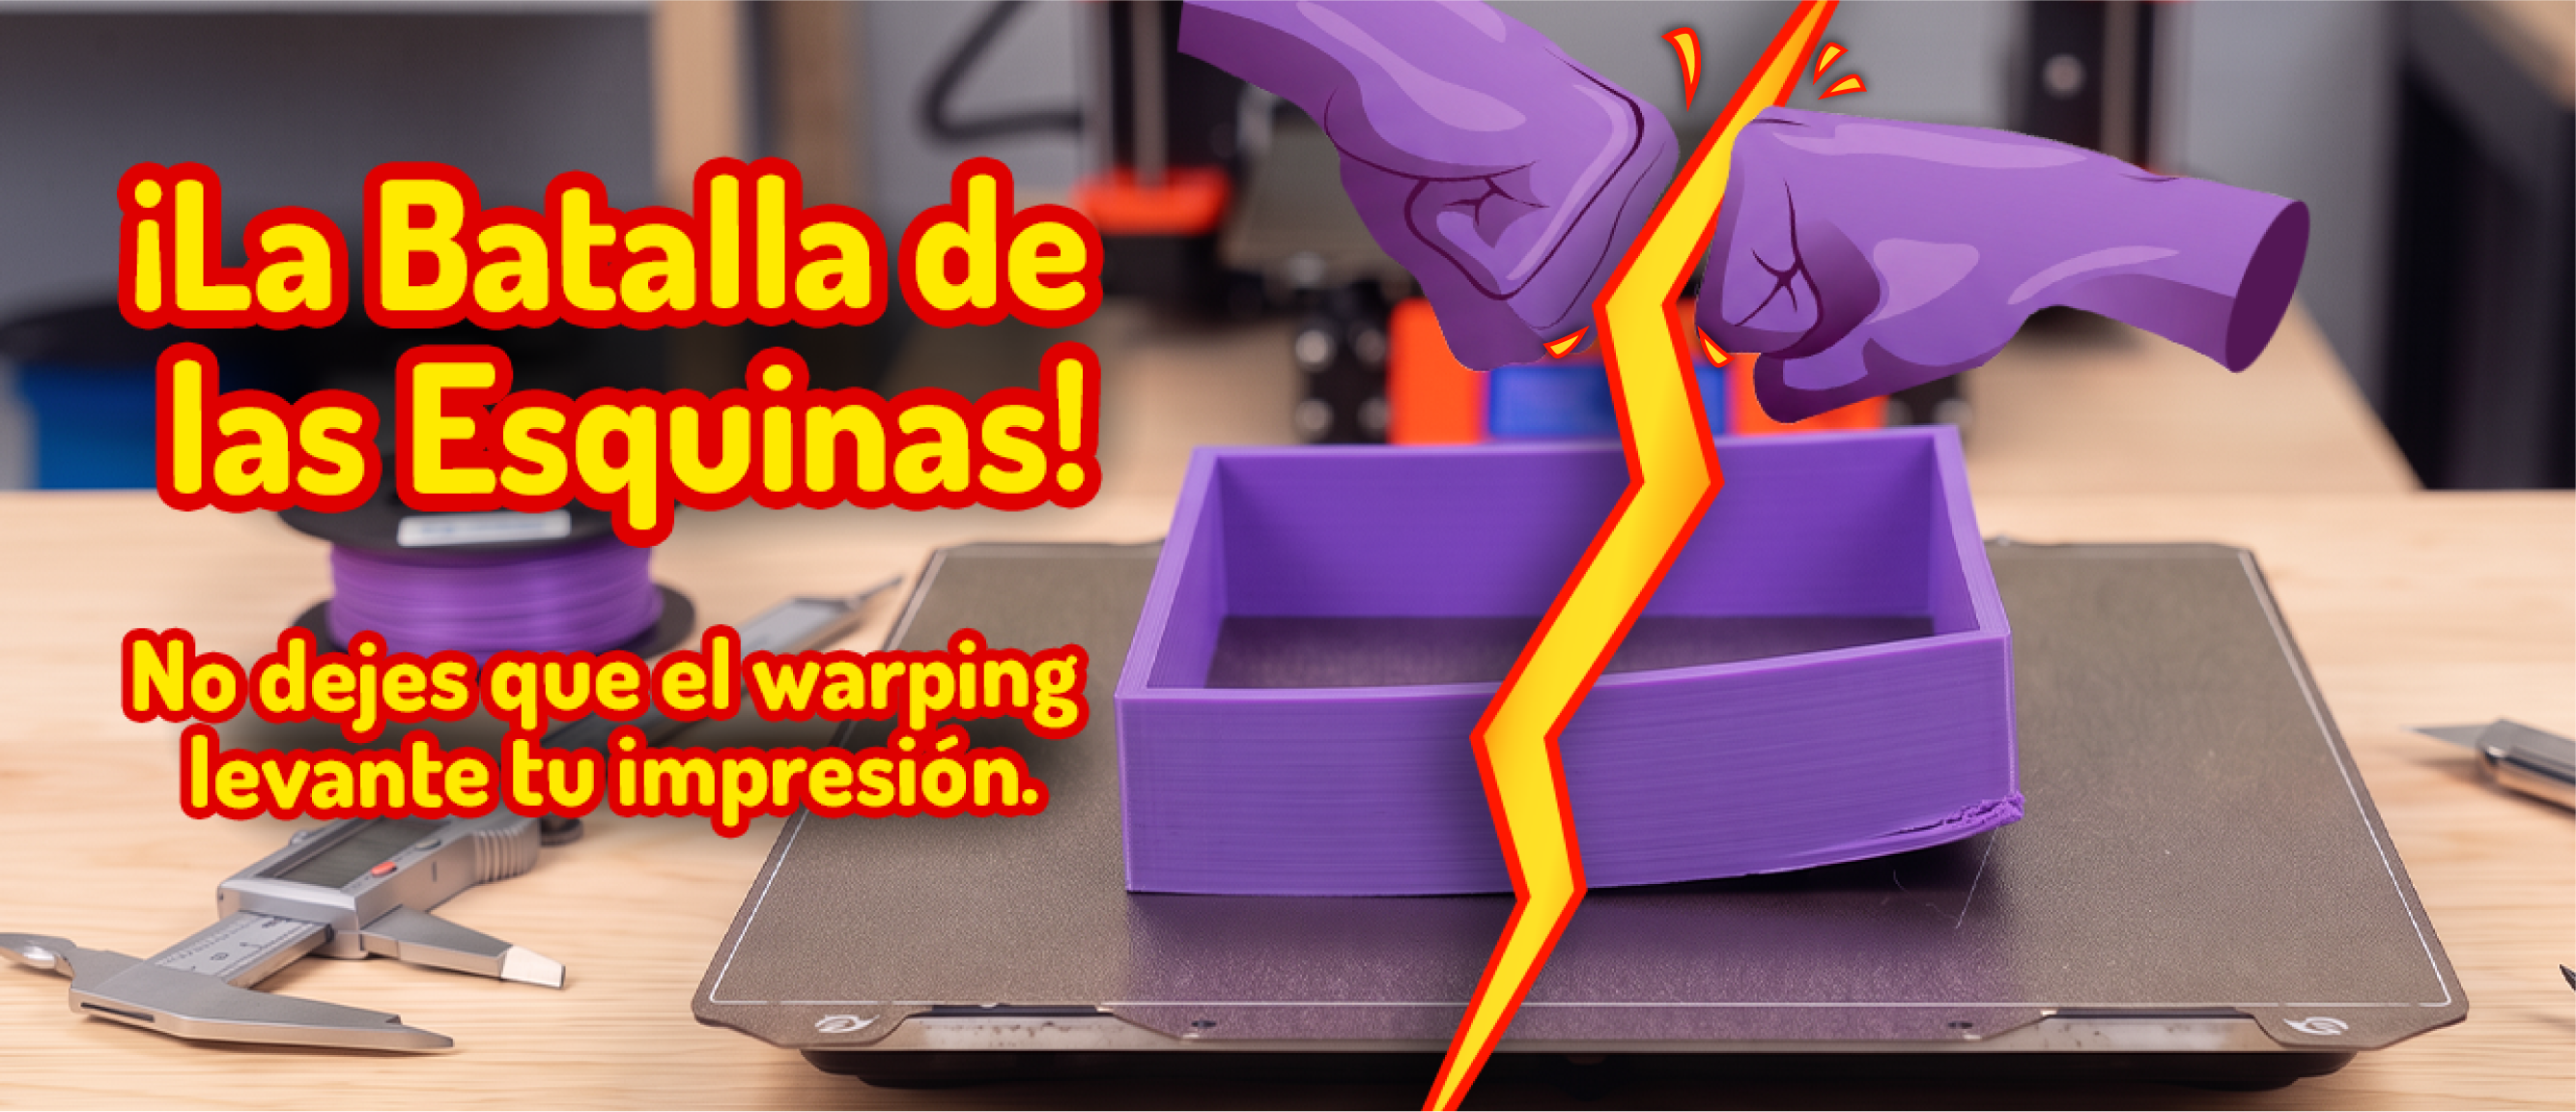
El warping es la deformación que sufre una pieza cuando sus esquinas se levantan de la cama antes de que termine la impresión. El plástico se contrae al enfriarse, y si esa contracción no es uniforme, la pieza se despega y se curva.
Es uno de los problemas comunes de impresión 3D más frecuentes, sobre todo en piezas grandes, planas o con esquinas afiladas.
¿Por qué se produce el warping?
- El plástico sale del extrusor fundido, a más de 200°C, y al enfriarse se contrae como un globo que se arruga un poco al perder aire. Esto pasa capa a capa mientras el resto de la pieza sigue caliente.
- Si esa contracción no es uniforme, la capa de abajo tira hacia dentro y las esquinas ceden y se levantan.
¿Cuánto se contrae cada material?
En una pieza de 20 cm, un 0,5% de contracción son 1 mm «de menos», repartidos de forma desigual, eso basta para levantar una esquina.
Otras causas que se suman al warping: cama poco caliente, corrientes de aire, mala adhesión (cama sucia o mal nivelada), esquinas muy rectas en el diseño o mal ajuste del Z-Offset.
| Material | % que se contrae al enfriar | Cuánto «encoge» en una pieza de 20 cm |
|---|---|---|
| PLA | 0,3 – 0,5 % | 0,6 – 1 mm |
| ASA | 0,4 – 0,7 % | 0,8 – 1,4 mm |
| PETG | 0,2 – 1,0 % | 0,4 – 2 mm |
| ABS | 0,7 – 1,6 % | 1,4 – 3,2 mm |
| Nylon | 0,7 – 2,0 % | 1,4 – 4 mm |
Cómo saber si es warping y no otra cosa
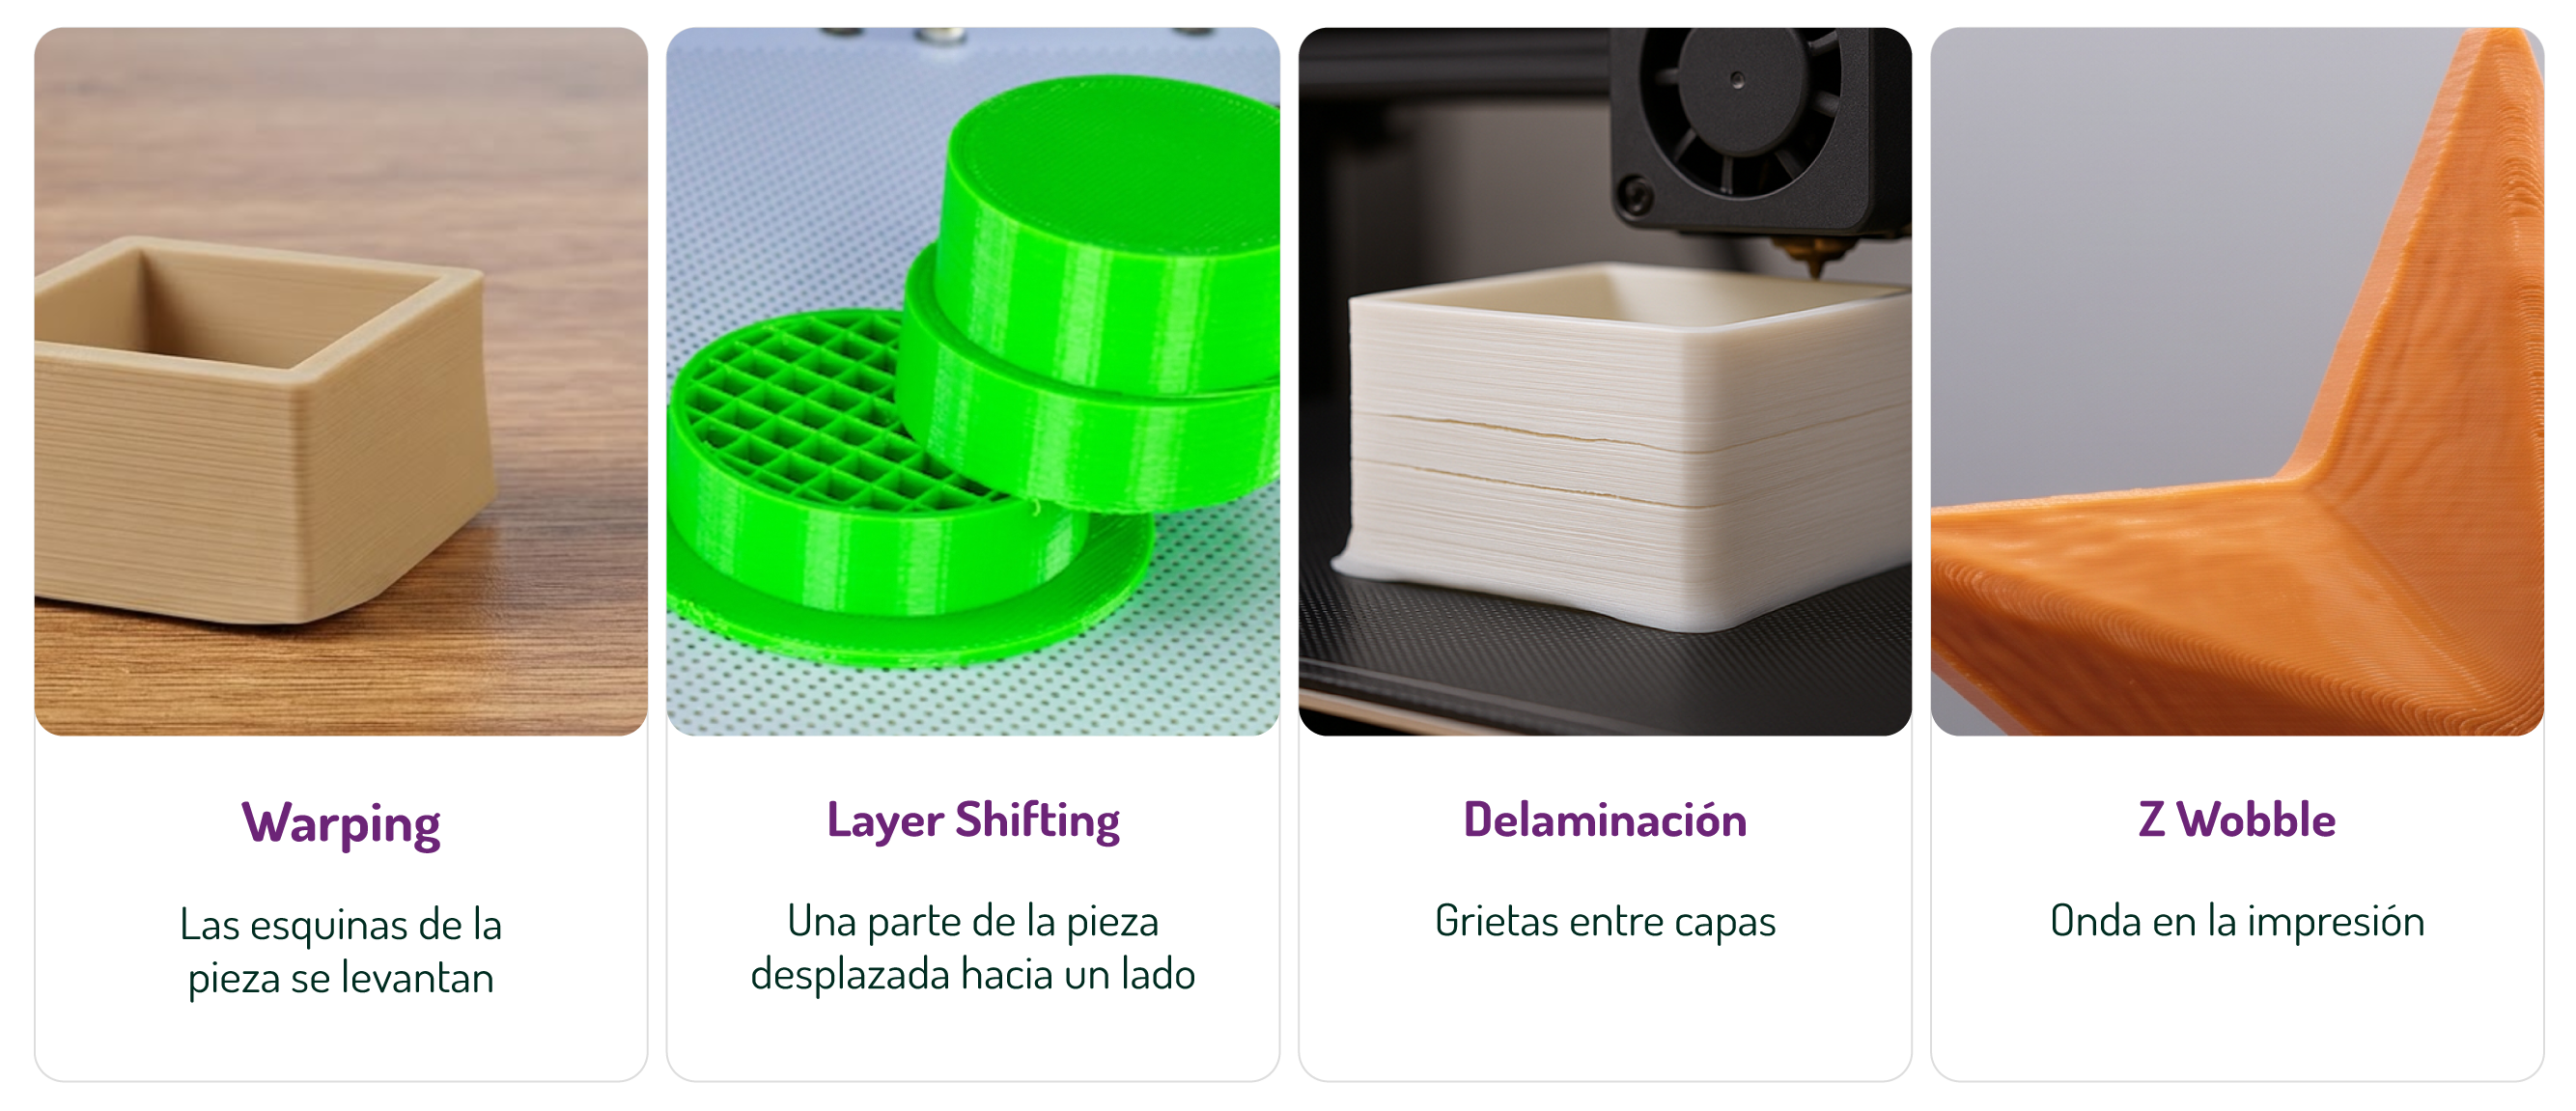
El warping aparece cuando las esquinas o bordes de una pieza se levantan de la superficie de impresión durante el proceso.
Hay otros problemas de impresión 3D como por ejemplo el layer shifting, la delaminación o z wobble. Te mostramos las diferencias.
Cómo evitar el warping
- Sube la temperatura de cama: 60°C PLA, 90-110°C ABS (hasta 120°C en casos difíciles).
- Usa carcasa o cámara cerrada: mantiene la pieza a temperatura estable y la deja enfriar de forma uniforme al final, en vez de a golpes capa a capa.
- Mejora la adhesión: adhesivo, superficie estructurada (PEI, vidrio), cama limpia.
- Elige bien el refuerzo de borde:
- Brim: opción por defecto, buen equilibrio.
- Raft: más efectivo en casos difíciles, gasta más material.
- Orejas de ratón: discos solo en las esquinas conflictivas (Bambu Studio, Orca Slicer…), casi tan efectivo como el brim con mucho menos material.
- Skirt: no sirve para esto, solo purga la boquilla. Error común confundirlo con el brim.
- Baja el ventilador de capa al 0-30% en las primeras capas.
- Revisa la nivelación de la cama.
Ver otros problemas comunes de impresión 3D y cómo solucionarlos: Stringing, Subextrusión, capas desplazadas…
Casos comunes de warping
¿Hay ABS que no sufre warping?
No existe un ABS que no se contraiga. Algunas formulaciones (y el ASA) reducen la contracción, pero no la eliminan. Si un ABS imprime a temperatura más baja que otro, seguir la recomendación del fabricante no significa automáticamente que sea «más impuro».
La cama está bien nivelada y aun así se levanta a mitad de impresión, ¿qué hago?
Revisa en orden: corrientes de aire, ventilador de capa muy alto, y si la cama mantiene temperatura estable durante toda la impresión.
¿Se puede arreglar una vez impresa?
No, es un defecto estructural. Hay que parar, corregir la causa y reimprimir.
¿Por qué solo me pasa en piezas grandes?
Más superficie de contacto con la cama = más tensión total acumulada.
¿Te ha resultado útil este contenido?
Añade Winkle como fuente preferida en Google.