
La delaminación entre capas en impresión 3D, también llamada cracking, ocurre cuando las capas de una pieza no se adhieren bien entre sí. El resultado son grietas horizontales, separación entre capas o piezas que se rompen siguiendo las líneas de impresión.
En casos leves, sólo se ven pequeñas fisuras. En casos graves, la pieza puede partirse con la mano.
La delaminación aparece cuando el filamento depositado no se fusiona correctamente con la capa anterior. Puede ocurrir durante la impresión, cuando la pieza empieza a abrirse, o después, al manipularla.
Este problema de presión 3D aparece más en filamentos con contracción térmica alta, como ABS, ASA o algunos filamentos técnicos. En PLA o PETG también puede ocurrir, pero suele estar más relacionado con temperatura baja, ventilador excesivo, flujo insuficiente o filamento húmedo.
Puedes estar ante delaminación o cracking si ves:
- Grietas horizontales entre capas.
- Paredes que se abren en zonas medias o altas.
- Piezas que crujen al apretarlas.
- Rotura siguiendo las líneas de capa.
- Separación visible entre capas ya impresas.
- Peor resistencia en el eje Z.
 La pista más importante es esta: si la pieza se rompe siguiendo las capas, el problema suele estar en la adhesión entre capas.
Cómo identificar la causa de la delaminación
| Lo que ves en la pieza | Causa probable | Qué revisar primero |
|---|---|---|
| Grietas horizontales entre capas | Mala adhesión entre capas | Sube la temperatura en tramos de 5 °C |
| Capas abiertas en zonas medias o altas | Enfriamiento excesivo o corrientes de aire | Reduce ventilador y evita corrientes |
| La pieza se rompe siguiendo las líneas de capa | Unión débil entre capas | Revisa temperatura, flujo y estado del filamento |
| Crujidos, burbujas o acabado irregular | Filamento húmedo o degradado | Seca la bobina o prueba con filamento nuevo |
| Delaminación en ABS, ASA o materiales técnicos | Contracción térmica | Usa cerramiento y mantén temperatura estable |
| Huecos visibles entre capas | Flujo insuficiente o extrusión irregular | Revisa flow, extrusor y posible obstrucción parcial |
| La pieza se abre al ganar altura | La capa anterior se enfría demasiado rápido | Baja ventilador, reduce velocidad y estabiliza el entorno |
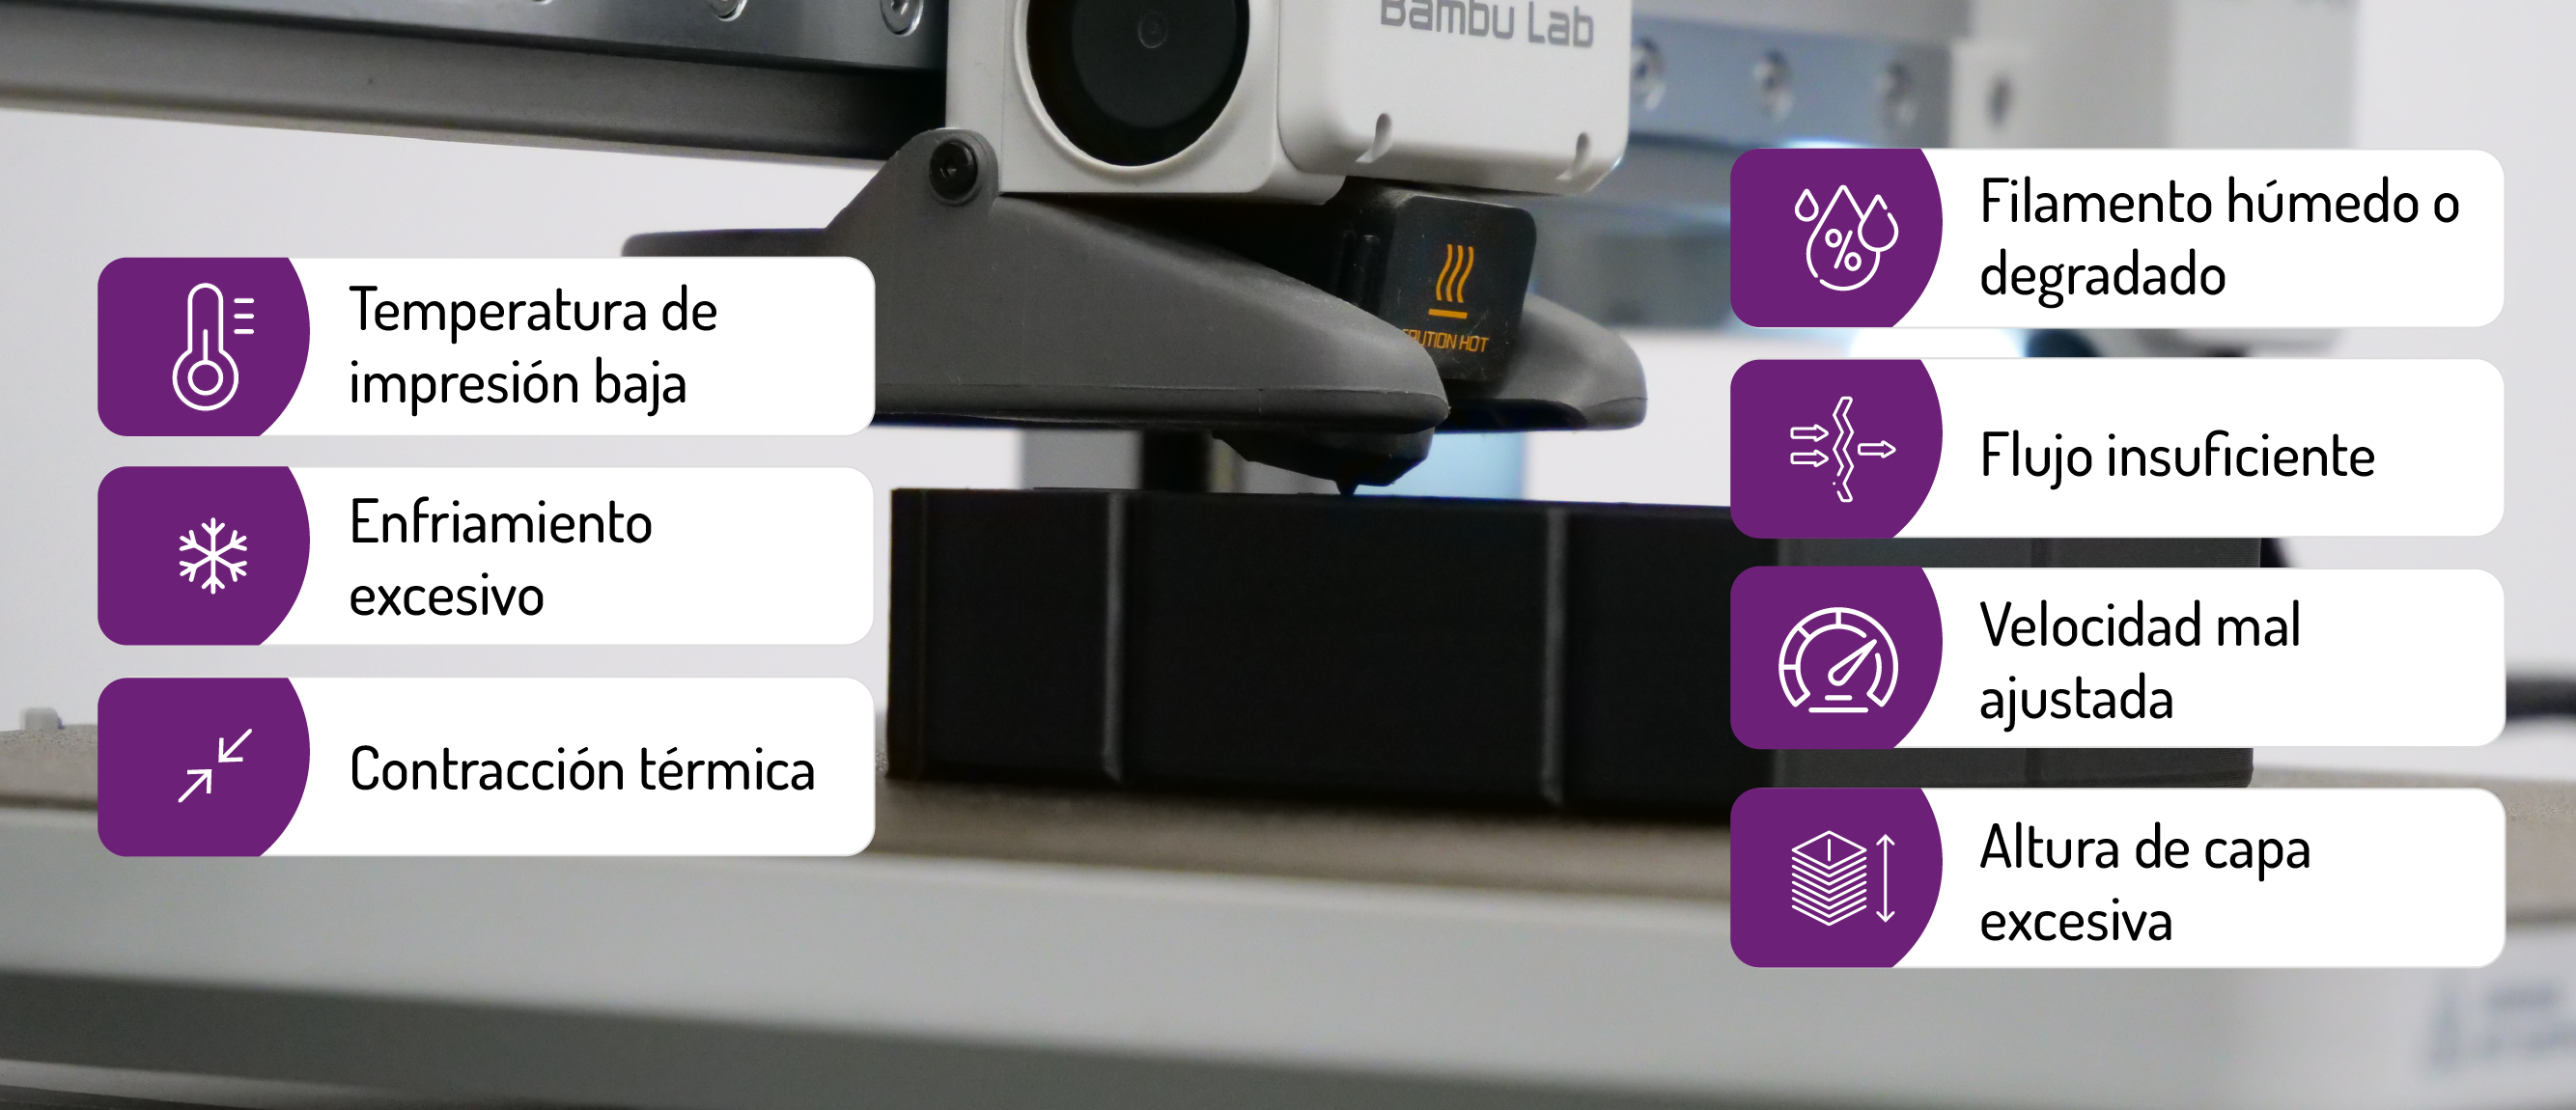
Principales causas de la delaminación en impresión 3D
- Temperatura de impresión baja: el filamento puede salir por la boquilla, pero no estar lo bastante caliente para soldarse bien con la capa anterior.
- Enfriamiento excesivo: demasiado ventilador o corrientes de aire enfrían la pieza demasiado rápido y reducen la unión entre capas.
- Contracción térmica: materiales como ABS o ASA se contraen al enfriarse. Si la diferencia de temperatura entre capas es alta, pueden aparecer grietas.
- Filamento húmedo o degradado: una bobina mal conservada puede generar burbujas, mala extrusión y peor adhesión entre capas.
- Flujo insuficiente: si sale poco material, las capas quedan finas, débiles o con pequeños huecos.
- Velocidad mal ajustada: imprimir demasiado rápido puede impedir una buena unión. En piezas grandes y ambientes fríos, imprimir demasiado lento también puede dejar que la capa anterior se enfríe demasiado.
- Altura de capa excesiva: si la capa es demasiado alta para la boquilla, hay menos presión entre capas y peor contacto.
 Cómo solucionar la delaminación paso a paso
1. Sube la temperatura poco a poco.
Es la primera prueba que haría. Sube la temperatura en tramos de 5ºC y compara resultados. Si subes demasiado, puedes generar hilos, deformaciones o pérdida de detalle.
2. Reduce el ventilador de capa.
Si las capas se enfrían demasiado rápido, no se fusionan bien. En ABS y ASA, el ventilador suele ir muy bajo o apagado. En PLA, puedes reducirlo parcialmente si ves mala unión entre capas.
3. Evita corrientes de aire.
No coloques la impresora cerca de ventanas, puertas, aire acondicionado o zonas frías. Las corrientes provocan enfriamientos irregulares y aumentan el riesgo de cracking.
4. Usa cerramiento si el material lo necesita.
Para ABS, ASA y materiales técnicos, una cámara cerrada o un entorno térmico estable mejora mucho la adhesión entre capas.
5. Revisa flujo y extrusión.
Si ves huecos, paredes finas o capas débiles, revisa flow, calibración del extrusor y posible obstrucción parcial. Un flujo insuficiente puede provocar capas pobres y frágiles.
6. Seca o cambia el filamento.
Si el material lleva mucho tiempo abierto, cruje al imprimir o deja burbujas, prueba con filamento seco. Muchas veces una bobina nueva resuelve más que tocar diez ajustes del slicer.
7. Ajusta velocidad y altura de capa.
Reduce velocidad si las capas no se depositan bien. Baja la altura de capa si falta contacto entre capas. Para piezas resistentes, no siempre conviene apurar al máximo la altura de capa.
Delaminación, warping y layer shifting: diferencias
Tanto warping, layer shifting como delaminación son problemas de impresión 3D pero, son consecuencias diferentes.
La delaminación no es lo mismo que warping, donde se levantan las esquinas o la primera capa. Tampoco es layer shifting, porque la pieza no se desplaza hacia un lado. En la delaminación, el problema está en la unión entre una capa y la siguiente.
Ver los problemas más frecuentes al imprimir en 3D
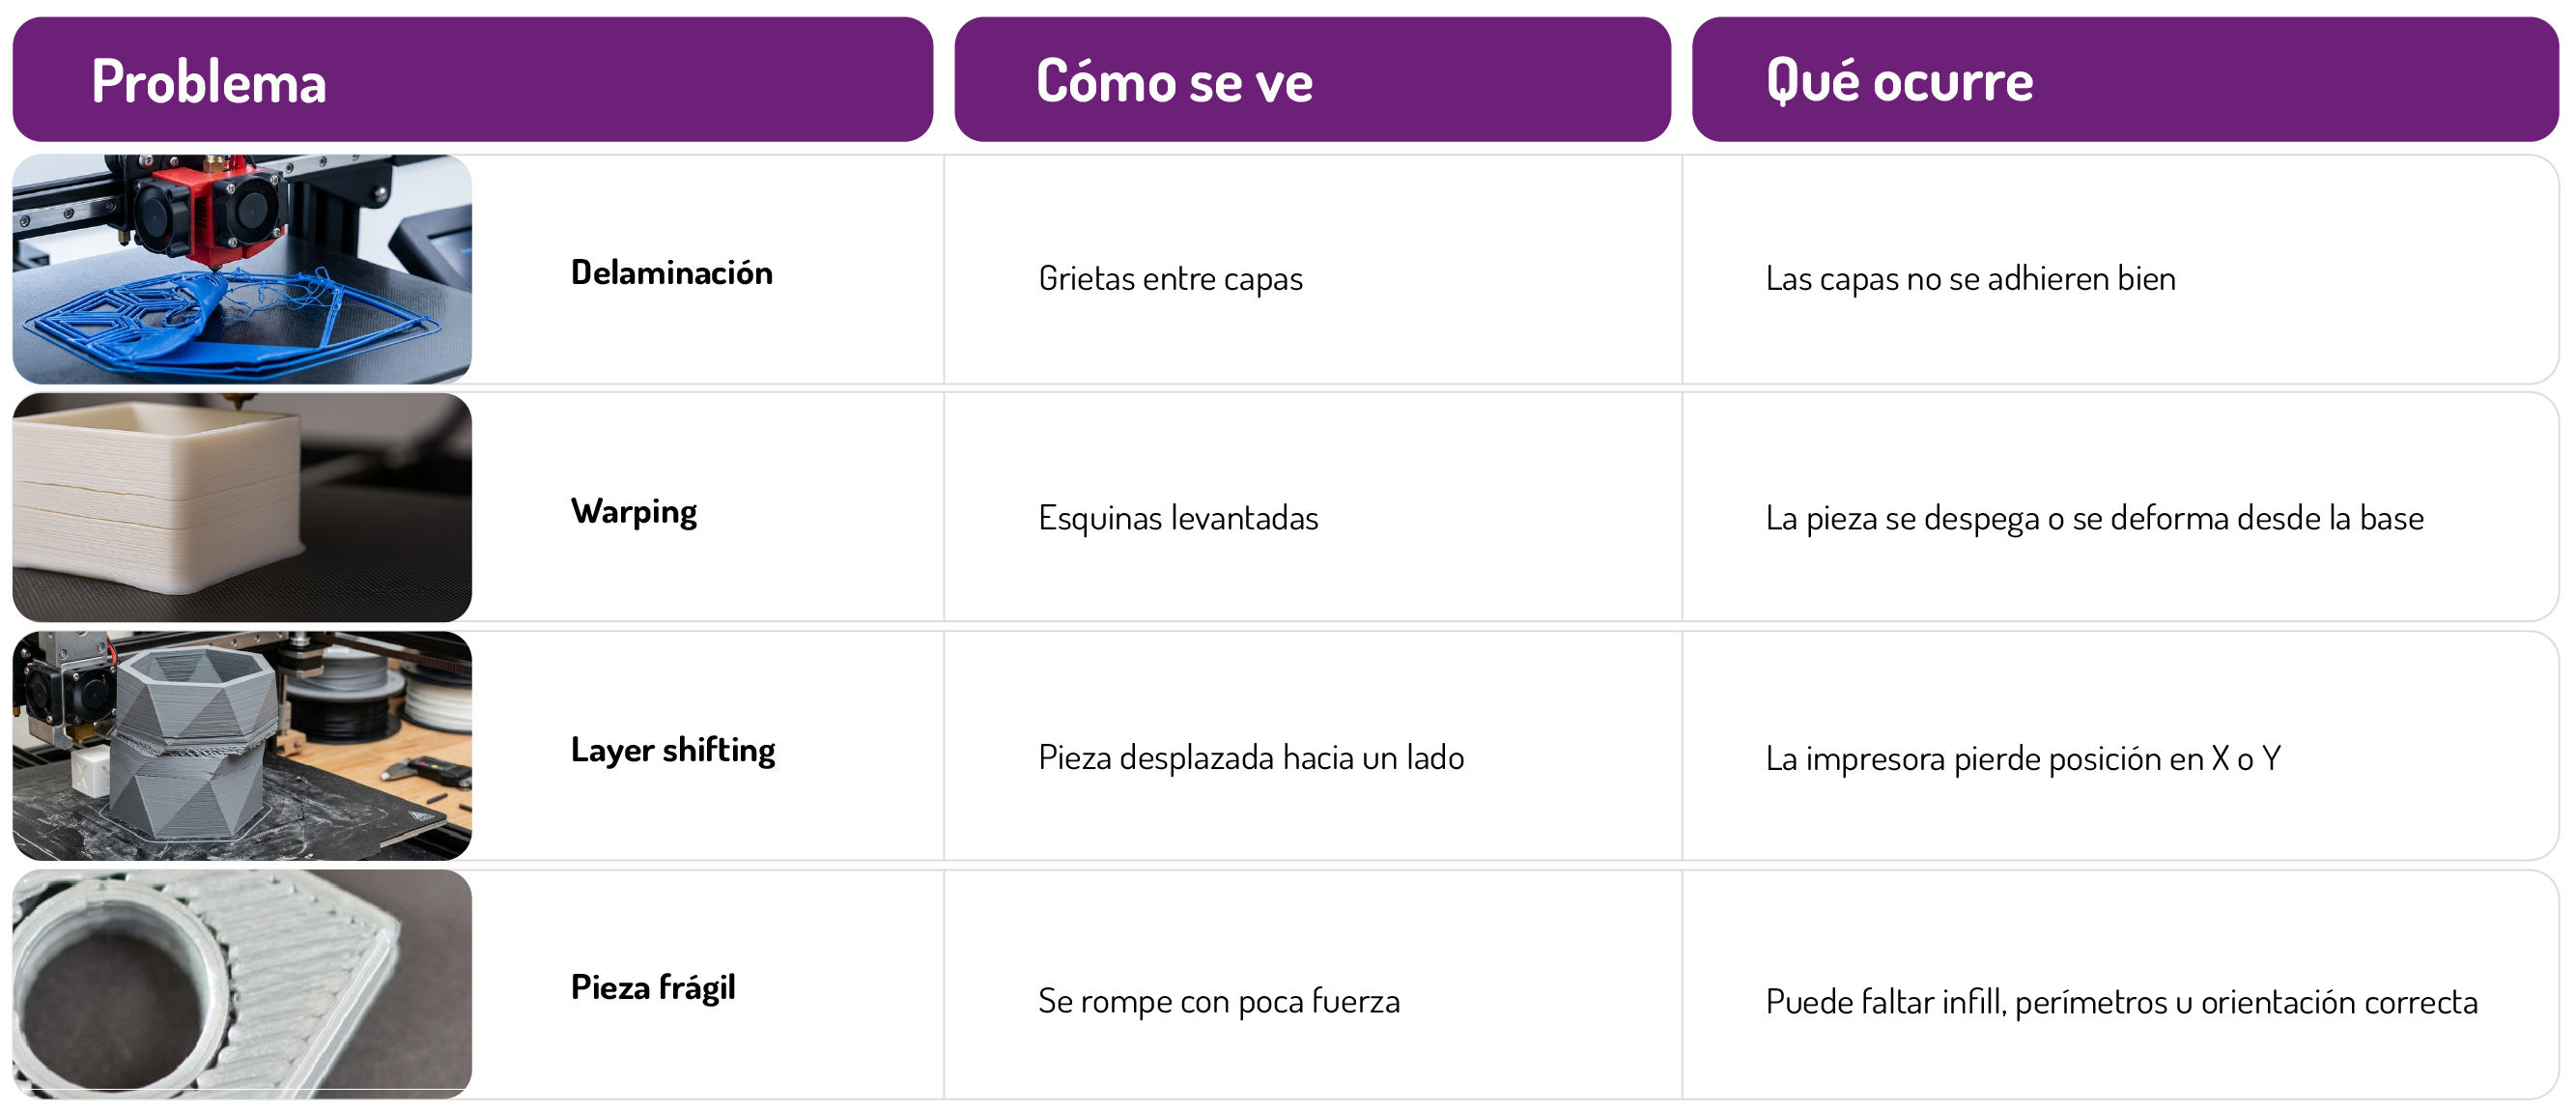
| Problema | Cómo se ve | Qué ocurre |
|---|---|---|
| Delaminación | Grietas entre capas | Las capas no se adhieren bien |
| Warping | Esquinas levantadas | La pieza se despega o se deforma desde la base |
| Layer shifting | Pieza desplazada hacia un lado | La impresora pierde posición en X o Y |
| Pieza frágil | Se rompe con poca fuerza | Puede faltar infill, perímetros u orientación correcta |
Casos reales de delaminación o cracking
 Un caso típico es una bobina de PLA antigua que lleva años abierta. La impresora puede extruir el material, pero la pieza se abre por las líneas de capa o se rompe con facilidad. En ese caso, antes de culpar a la impresora, habría que probar con filamento seco o una bobina nueva.
Otro caso frecuente aparece con ABS o ASA. La pieza empieza bien, pero al ganar altura aparecen grietas. Aquí el problema suele estar en el enfriamiento: corrientes de aire, ventilador de capa o falta de cerramiento.
También puede pasar que una pieza parezca correcta, pero se deshaga al despegarla de la cama. Si ocurre, habría que revisar la temperatura, el flujo, la ventilación y la humedad del filamento antes de cambiar parámetros secundarios.


